Pri výbere skrutky často rozhoduje pevnosť, priemer závitu alebo materiál. Existujú však situácie, keď je rovnako dôležité aj to, čo po montáži zostane na povrchu. Ak skrutka nesmie vyčnievať, prekážať pohybu inej súčiastky alebo narúšať vzhľad výrobku, riešením môžu byť zápustné skrutky. Ich plochá hlava sa po správnej montáži dostane približne do jednej roviny s povrchom materiálu. Výsledkom je hladký spoj bez vystupujúcej hlavy. Na prvý pohľad ide o jednoduchý detail, v praxi však zápustná skrutka funguje správne iba vtedy, keď jej zodpovedá aj pripravený otvor. Nestačí preto vybrať správny závit a skrutku jednoducho dotiahnuť.
Čo sú zápustné skrutky
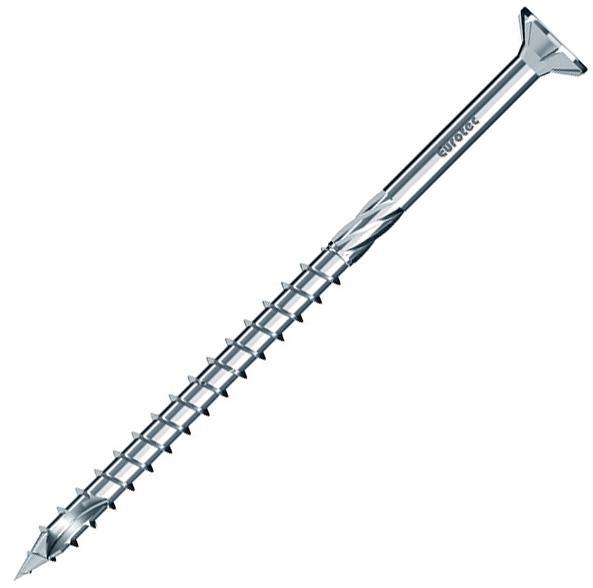
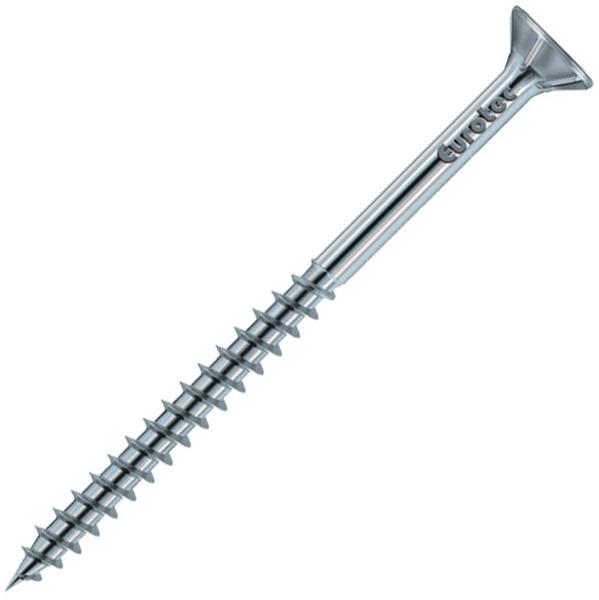
Zápustná skrutka má hlavu s plochou hornou časťou a kužeľovou spodnou časťou. Práve kužeľ umožňuje, aby hlava zapadla do vopred vytvoreného zahĺbenia. Pri skrutkách s vnútorným šesťhranom sa často stretávame s označením DIN 7991 alebo ISO 10642. Ich hlavnou výhodou je možnosť vytvoriť rovný a čistý povrch spoja. Zápustné skrutky preto nachádzajú uplatnenie pri strojoch, krytoch, paneloch, nábytku, konštrukčných prvkoch, elektrotechnike alebo všade tam, kde by vystupujúca hlava mohla prekážať. V praxi však treba zápustnú hlavu vyberať podľa funkcie spoja, nie iba podľa vzhľadu.
DIN 7991 a ISO 10642 nie sú úplne to isté
Pri nákupe sa stále bežne používa označenie DIN 7991, hoci medzinárodným nástupcom tejto normy je ISO 10642. Obe označenia sa týkajú skrutiek s plochou zápustnou hlavou a vnútorným šesťhranom, medzi ich rozmermi však môžu byť rozdiely. Výskum napríklad uvádza, že ISO 10642 používa pri niektorých rozmeroch väčší priemer hlavy než pôvodná DIN 7991. To je dôležité najmä pri starších strojoch a súčiastkach. Ak bol otvor pôvodne zahĺbený pre skrutku DIN 7991 a následne sa do neho osadí skrutka podľa ISO 10642, väčšia hlava nemusí zapadnúť dostatočne hlboko. Skrutka potom zostane mierne nad povrchom napriek tomu, že priemer závitu aj jeho stúpanie sedia. Pri výmene spojovacích prvkov preto nestačí kontrolovať iba označenie M6, M8 alebo M10, treba skontrolovať aj rozmery hlavy.
Kedy majú zápustné skrutky najväčší zmysel
Typickou situáciou je spoj, cez ktorý sa pohybuje ďalší diel. Môže ísť o posuvnú časť stroja, kryt, vodiacu plochu alebo panel. Klasická valcová hlava by nad povrchom vytvorila prekážku, zatiaľ čo správne osadená zápustná skrutka vytvorí takmer súvislú plochu. Podobnú výhodu prináša tam, kde záleží na bezpečnosti alebo vzhľade. Skrutka nevytŕča, nezachytáva oblečenie ani iné predmety a pri pohľadových dieloch pôsobí spoj čistejšie. Zápustné skrutky sa preto používajú napríklad pri obkladoch, nábytkových prvkoch, dverách, elektronických zariadeniach, osvetlení alebo konštrukčných krytoch.
Rovný povrch nevytvorí samotná skrutka
Jednou z najčastejších chýb je predstava, že zápustná hlava sa pri dotiahnutí jednoducho vtlačí do materiálu. Pri presnom strojárskom spoji to takto fungovať nemá. Pre hlavu treba pripraviť zodpovedajúce kužeľové zahĺbenie. Pri skrutkách podľa ISO 10642 sa rozmery zahĺbenia riešia napríklad podľa DIN 74 alebo ISO 15065. Používa sa zahĺbenie zodpovedajúce typu skrutky, pričom sa sleduje jeho priemer, hĺbka a uhol. Výsledkom má byť stav, keď kužeľová časť hlavy dosadá rovnomerne a jej horná plocha zostane v požadovanej výške voči okolitému materiálu.
Ako správne vytvoriť zahĺbenie
Najskôr sa vytvorí otvor pre samotnú skrutku. Až následne sa jeho horná časť opracuje vhodným zahlbovačom. Pri bežných skrutkách DIN 7991 a ISO 10642 ide spravidla o kužeľ s uhlom približne 90°. Nástroj musí pracovať kolmo na povrch, inak vznikne nesúmerné zahĺbenie a hlava sa oprie iba o časť svojej plochy. Veľký význam má aj hĺbka. Majster môže byť v pokušení zahlbovať dovtedy, kým skrutka jednoducho nezmizne pod povrchom. Správnejšie je vytvoriť zahĺbenie na definovaný rozmer a následne urobiť skúšobné osadenie. Pri presnejšej výrobe sa kontroluje priemer zahĺbenia, jeho hĺbka, uhol a nakoniec aj výška osadenej hlavy voči povrchu.
Čo sa stane, keď je zahĺbenie príliš plytké
Plytké zahĺbenie spoznáme okamžite. Skrutka sa síce dotiahne, ale jej hlava zostane nad povrchom. Tým sa stráca jeden z hlavných dôvodov použitia zápustnej skrutky. Problém však nie je iba vizuálny. Ak geometria zahĺbenia nezodpovedá hlave, zaťaženie sa nemusí prenášať cez celú kužeľovú plochu. Kontakt môže vzniknúť iba na jej časti alebo na hrane. V takom prípade sa lokálne zvyšuje tlak na materiál a spoj sa môže pri opakovanom zaťažení správať horšie než správne pripravené osadenie.
Ani príliš hlboké zahĺbenie nie je správne
Opačným extrémom je situácia, keď hlava skončí výrazne pod povrchom. Niekedy to montážnik nepovažuje za problém, pretože skrutka aspoň nevyčnieva. Príliš hlbokým opracovaním však odoberieme viac materiálu, než je potrebné. To môže byť kritické najmä pri tenkých dieloch. Okolo otvoru zostane menšia hrúbka materiálu a spoj má menšiu plochu, cez ktorú môže prenášať zaťaženie. Pri pohľadovej súčiastke navyše vznikne jamka, v ktorej sa môže zachytávať nečistota alebo voda.
Nesprávny uhol znamená nesprávne dosadnutie
Pri zápustnej hlave nestačí, že približne sedí priemer zahĺbenia. Dôležitý je aj jeho uhol. Ak má hlava iný profil než vytvorený kužeľ, obe plochy sa nestretnú tak, ako majú. Skrutka sa potom môže dotýkať materiálu iba v úzkej oblasti pri hornom alebo spodnom okraji hlavy. Pri dotiahnutí tak vzniká vysoké lokálne namáhanie. Na pohľad môže spoj vyzerať správne, ale kontaktná plocha pod hlavou nebude optimálna. Aj preto má pri presnej montáži význam používať správny typ zahlbovača namiesto improvizovaného rozšírenia otvoru bežným vrtákom.
Pozor na príliš vysoký uťahovací moment
Pri montáži platí jednoduchá zásada, zápustnú skrutku nemožno zachraňovať vyšším uťahovacím momentom. Ak hlava zostáva nad povrchom preto, že je zahĺbenie malé, silnejšie dotiahnutie problém nevyrieši. Skrutka sa iba snaží násilne pretlačiť do materiálu. Takýto postup môže zdeformovať mäkší materiál, poškodiť hranu otvoru alebo nadmerne namáhať samotnú hlavu. Zápustná hlava má kvôli svojmu tvaru menej materiálu v kritickej oblasti než niektoré robustnejšie typy hláv. Pri spojoch s vysokým mechanickým zaťažením preto treba zvažovať, či je zápustná skrutka vôbec najlepšou voľbou.
Kedy je lepšia valcová hlava
Ak nič neprekáža tomu, že hlava skrutky bude vyčnievať nad povrch, zápustná skrutka nemusí priniesť žiadnu technickú výhodu. V pevnostne náročných spojoch môže byť vhodnejšia napríklad skrutka s valcovou hlavou a vnútorným šesťhranom podľa ISO 4762. Valcová hlava nepotrebuje kužeľové zahĺbenie a konštrukčne poskytuje viac materiálu v oblasti hlavy. Zápustnú hlavu má preto zmysel voliť najmä tam, kde rovný povrch prináša konkrétnu funkčnú, bezpečnostnú alebo estetickú výhodu. Ak takáto požiadavka neexistuje, netreba komplikovať výrobu otvoru iba preto, že zápustná skrutka vyzerá elegantnejšie.
Zápustná skrutka potrebuje dostatočne hrubý materiál
Pri návrhu treba myslieť aj na hrúbku dielu. Kužeľová hlava musí mať kam zapadnúť. Ak vytvoríme hlboké zahĺbenie v príliš tenkom materiáli, okolo otvoru zostane len malá hrúbka a spoj sa môže lokálne oslabiť. Pri tenkých plechoch preto treba overiť, či má zvolený rozmer skrutky vzhľadom na priemer a výšku hlavy vôbec zmysel. Niekedy je vhodnejšie použiť inú konštrukciu spoja alebo iný typ hlavy než agresívne odoberať materiál len preto, aby bola skrutka dokonale zarovno s povrchom.
Nezabúdajte na triesky a čistotu otvoru
Aj správne vyrobené zahĺbenie môže fungovať zle, ak pod hlavou zostane trieska. Malý kovový otrep dokáže zdvihnúť jednu stranu hlavy a vytvoriť dojem, že rozmer zahĺbenia nesedí. Po vŕtaní a zahlbovaní preto treba otvor očistiť a odstrániť otrepy. Mimoriadne dôležité je to pri nereze a vo vlhkom prostredí, kde môžu nečistoty zachytené pod hlavou zároveň vytvoriť miesto pre zadržiavanie vlhkosti. Výskum upozorňuje aj na riziko korózie pod hlavou pri nekvalitne pripravenom alebo znečistenom osadení.
Nerezové zápustné skrutky A2 a A4
Pri vonkajších konštrukciách alebo v prostredí, kde je dôležitá odolnosť proti korózii, sa používajú aj nerezové zápustné skrutky. Bežnou voľbou je nerez A2, pri náročnejšom prostredí môže byť vhodnejšia A4. Ani pri nereze však netreba hodnotiť skrutku iba podľa koróznej odolnosti. Materiál, pevnostná trieda, rozmery, spôsob montáže a pracovné prostredie tvoria jeden celok. Skrutka s vhodným materiálom nepomôže, ak hlava sedí v nesprávne vytvorenom zahĺbení.
Jednoduchá kontrola pred finálnou montážou
Pred montážou väčšieho množstva skrutiek sa oplatí pripraviť jeden skúšobný otvor. Skrutku vložíme do zahĺbenia a skontrolujeme, či horná plocha hlavy sedí v požadovanej úrovni. Zároveň sa treba pozrieť, či hlava dosadá rovnomerne a či sa pri uťahovaní nenakláňa. Takáto jednoduchá skúška dokáže odhaliť nesprávny priemer zahlbovača, zlú hĺbku alebo dokonca rozdiel medzi starším rozmerom DIN 7991 a skrutkou podľa ISO 10642 ešte pred tým, než rovnakú chybu zopakujeme na desiatkach otvorov.
Zápustné skrutky vyberajte podľa funkcie celého spoja
Zápustné skrutky sú výbornou voľbou tam, kde potrebujeme hladký povrch, nízky profil a čistý vzhľad. Samotná zápustná hlava však kvalitný spoj nevytvorí. Rovnako dôležitá je geometria otvoru, správny uhol, priemer a hĺbka zahĺbenia, dostatočná hrúbka materiálu a vhodný spôsob dotiahnutia.
Pri návrhu sa preto oplatí myslieť na skrutku a zahĺbenie ako na jeden spoločný prvok. Ak zvolíme ISO 10642, pripravíme otvor pre konkrétny rozmer tejto skrutky a skontrolujeme jej skutočné dosadnutie. Výsledkom bude presne to, čo od zápustnej hlavy očakávame, pevný spoj a rovný povrch bez vyčnievajúcej hlavy. Práve správne navrhnuté zahĺbenie je rozdiel medzi skrutkou, ktorá iba vyzerá zapustená, a spojom, ktorý je technicky správne vytvorený. Ak hľadáte kvalitné zápustné skrutky pre svoje projekty, pozrite si ponuku zápustných skrutiek na INOXFIX.sk, kde nájdete vhodné riešenia pre profesionálne aj bežné montážne použitie.